Explore Food Quality Testing Devices With Modern Inspection Technology and Testing Details
Food quality testing devices are specialized instruments used to examine food products for safety, freshness, composition, contamination, and overall quality.
These devices help manufacturers, laboratories, food processors, agricultural businesses, and inspection teams understand whether food products meet established quality requirements. Modern food quality testing combines laboratory analysis, digital measurement systems, and automated inspection technology.
Food inspection has developed alongside the growth of commercial food production and international distribution. Earlier testing methods depended heavily on visual examination, manual sampling, and basic laboratory procedures. As food manufacturing expanded, more advanced equipment became necessary to identify quality problems that cannot be detected through appearance or taste alone.
Today, food quality testing devices are used across several industries, including dairy processing, meat production, packaged foods, beverages, grain processing, fruit preservation, and seafood handling. Different instruments measure different characteristics, such as moisture, acidity, chemical composition, microbial activity, texture, and foreign materials.
What Are Food Quality Testing Devices?
Food quality testing devices are instruments designed to measure specific properties of raw ingredients and finished food products. Their purpose is to provide measurable information that supports quality control and product inspection.
Common examples include:
Moisture analyzers for measuring water content.
pH meters for examining acidity and alkalinity.
Spectrometers for analyzing food composition.
Texture analyzers for measuring firmness and consistency.
Microbiological testing equipment for examining microorganisms.
Metal detectors for identifying metallic foreign materials.
Digital thermometers for monitoring food temperatures.
Each instrument performs a particular function. Some provide immediate measurements, while others require sample preparation and laboratory analysis.
How Food Testing Technology Developed
Traditional food inspection relied on physical observation, manual sampling, and chemical testing. Although these methods remain relevant, modern instruments have introduced faster measurement, improved repeatability, and digital data recording.
Computer-controlled equipment can now process measurements, display results, and maintain testing records. Optical sensors and automated inspection systems can also examine products without requiring every item to undergo destructive testing.
These developments have made food quality inspection an important part of modern production and distribution systems.
Importance
Food quality testing matters because food products pass through multiple stages before reaching consumers. Raw materials may be exposed to environmental conditions, processing equipment, storage facilities, packaging materials, and transportation systems.
Testing helps identify possible problems at different stages. It also supports consistent production standards and helps businesses understand whether their processes are operating within defined quality limits.
Food Safety and Consumer Protection
Food safety is one of the primary reasons for using food inspection equipment. Contamination, incorrect storage temperatures, and unsuitable processing conditions can affect product quality.
Testing instruments help examine different potential risks, including:
Microbial contamination in food samples.
Chemical residues and unwanted substances.
Metal fragments and other foreign materials.
Incorrect moisture levels.
Temperature variations during storage.
Changes in acidity and product composition.
Not every instrument detects every hazard. Selecting appropriate testing methods depends on the food category, production process, and potential risks.
Applications Across Food Industries
Food quality testing devices are used in different manufacturing environments.
Dairy processing: Milk analyzers measure fat, protein, lactose, and other characteristics. Microbiological testing can also help examine hygiene conditions.
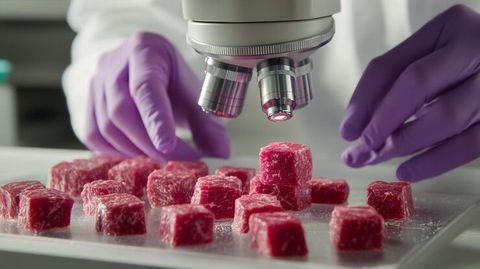
Meat and seafood processing: Testing systems examine temperature, freshness indicators, composition, and possible contamination.
Fruit and vegetable processing: Refractometers measure soluble solids, while moisture analyzers and optical inspection systems help evaluate product characteristics.
Grain and flour production: Moisture meters, protein analyzers, and laboratory instruments help examine raw material quality.
Beverage manufacturing: pH meters, conductivity meters, and refractometers are used to monitor product composition and consistency.
Quality Control Challenges
Food manufacturers face several challenges when maintaining consistent quality. Natural differences between agricultural ingredients can affect product composition, while equipment performance and storage conditions can influence finished products.
Testing technology helps address these challenges through measurable information. However, accurate results still depend on suitable sampling, instrument calibration, operator training, and correct testing procedures.
Recent Updates
Modern food quality testing is increasingly influenced by automation, digital monitoring, artificial intelligence, and advanced sensor technology. These developments are changing how manufacturers examine products and manage quality information.
Artificial Intelligence and Automated Inspection
Artificial intelligence is becoming more common in optical food inspection. Computer vision systems analyze images to identify visible defects, color differences, unusual shapes, and damaged products.
These systems can examine products moving along production lines. Their results may help operators identify production variations and separate items requiring additional inspection.
AI-based inspection does not replace every laboratory procedure. Chemical composition, microbial contamination, and certain invisible hazards still require appropriate analytical methods.
Near-Infrared Spectroscopy
Near-infrared spectroscopy is an analytical method used to examine food composition through the interaction between light and materials.
It can help estimate characteristics such as:
Moisture content.
Protein concentration.
Fat composition.
Product consistency.
Certain ingredient characteristics.
The technology is used in grain processing, dairy analysis, agricultural inspection, and food manufacturing. Its accuracy depends on calibration models, sample characteristics, and the intended application.
Smart Sensors and Digital Monitoring
Connected sensors are increasingly used in food processing and storage environments. These instruments can monitor temperature, humidity, pressure, and other operating conditions.
Digital monitoring platforms collect measurements and display them through centralized dashboards. This helps quality teams examine operating conditions and identify unusual changes.
Comparison of Modern Food Testing Devices
Testing device | Main function | Common application |
|---|---|---|
Moisture analyzer | Measures water content | Grain, flour, snacks |
pH meter | Measures acidity | Dairy, beverages |
Refractometer | Measures soluble solids | Juice, fruit products |
Spectrometer | Examines material composition | Food ingredients |
Texture analyzer | Measures firmness and texture | Bakery, meat, fruit |
Metal detector | Identifies metallic objects | Packaged food |
Milk analyzer | Measures milk composition | Dairy processing |
Microbiological equipment | Examines microorganisms | Food laboratories |
Digital thermometer | Measures temperature | Storage and processing |
Faster Laboratory Analysis
Laboratories are increasingly adopting automated sample preparation, digital reporting, and analytical instruments that reduce manual handling.
Methods such as chromatography and mass spectrometry remain important for examining specific chemical compounds and contaminants. Automation can improve laboratory workflow, although proper validation and quality assurance remain necessary.
Laws or Policies
Food quality testing is influenced by national food safety regulations, international standards, and industry-specific requirements. These rules generally establish expectations for food hygiene, contamination control, product composition, laboratory testing, and manufacturing practices.
Food Safety Regulations in India
In India, food safety is governed by the Food Safety and Standards Act, 2006, and related regulations administered by the Food Safety and Standards Authority of India (FSSAI).
These regulations establish requirements covering food manufacturing, handling, storage, packaging, and distribution. They also provide standards for different food categories and requirements concerning food testing and laboratory recognition.
Food businesses may need appropriate testing arrangements depending on their activities and applicable regulatory requirements.
Role of FSSAI-Recognized Laboratories
Food testing laboratories play an important role in examining samples against applicable standards. Recognized and notified laboratories may conduct different types of analysis depending on their approved capabilities.
Common testing areas include:
Nutritional composition.
Microbiological examination.
Chemical contamination.
Food additives and preservatives.
Pesticide residues.
Heavy metal analysis.
The required testing method depends on the food product and the specific regulatory requirement.
International Food Safety Standards
International organizations also influence food quality inspection practices.
The Codex Alimentarius Commission develops international food standards and guidelines that support food safety and fair practices in food trade.
ISO 22000 provides a framework for food safety management systems. ISO/IEC 17025 addresses competence requirements for testing and calibration laboratories.
These standards support consistent testing procedures, documentation, and quality management across different food production environments.
Tools and Resources
Food quality testing involves several instruments, laboratory systems, and digital resources. The appropriate combination depends on the product being examined, the type of measurement required, and the applicable testing standards.
Common Laboratory Instruments
Analytical balance: Measures the weight of food samples with high precision. It is commonly used during sample preparation and laboratory analysis.
Moisture analyzer: Determines moisture content through controlled heating and weight measurement. It is frequently used for grains, powders, and processed foods.
Digital pH meter: Measures the acidity or alkalinity of liquid and semi-solid food samples. Calibration with suitable buffer solutions is important for reliable measurements.
Refractometer: Measures how light behaves when passing through a sample. It is commonly used to estimate soluble solids in fruit juices and related products.
Spectrophotometer: Measures light absorption at selected wavelengths. It supports various food composition and concentration analyses.
Advanced Inspection Systems
X-ray inspection equipment: Examines packaged products for certain foreign materials and internal irregularities. Detection performance depends on material properties, product density, and equipment configuration.
Optical sorting systems: Use cameras, sensors, and image-processing software to identify differences in product appearance.
Gas chromatography: Separates and examines volatile chemical compounds in food samples.
High-performance liquid chromatography: Helps analyze specific compounds, including food ingredients, additives, and certain contaminants.
Digital Resources and Documentation
Several resources support food testing procedures and regulatory understanding:
FSSAI documentation for Indian food standards and testing requirements.
Codex Alimentarius publications for international food standards.
ISO documentation for laboratory and food safety management frameworks.
Laboratory information management systems for recording sample details and test results.
Calibration records and testing templates for maintaining instrument performance.
Proper documentation helps laboratories maintain traceability and compare results across different testing activities.
FAQs
What Are Food Quality Testing Devices Used For?
Food quality testing devices examine food composition, freshness, moisture, acidity, temperature, contamination, and physical characteristics. They help manufacturers and laboratories monitor product quality and food safety.
Which Equipment Is Used for Food Quality Testing?
Common equipment includes moisture analyzers, pH meters, refractometers, spectrometers, texture analyzers, metal detectors, and microbiological testing instruments. The appropriate equipment depends on the food category and testing objective.
How Does Modern Food Inspection Technology Work?
Modern food inspection technology uses sensors, cameras, laboratory instruments, and computer software to examine food products. Some systems measure chemical properties, while others identify visible defects or foreign materials.
What Is the Role of Spectroscopy in Food Quality Testing?
Spectroscopy examines how food materials interact with light. Different techniques can help estimate moisture, protein, fat, and other composition characteristics when suitable calibration methods are available.
Are Food Testing Devices Required Under Food Safety Regulations?
Food businesses must follow applicable food safety and testing requirements. The specific equipment and testing procedures depend on the product category, regulatory standards, and nature of the manufacturing activity.
Conclusion
Food quality testing devices play an important role in modern food production, inspection, and laboratory analysis. Technologies such as spectroscopy, automated optical inspection, digital sensors, and microbiological testing support the examination of different food characteristics. Regulatory frameworks and laboratory standards provide guidance for reliable testing procedures. Accurate food quality assessment continues to depend on suitable instruments, proper calibration, representative sampling, and documented testing methods.