Hướng dẫn về rô-bốt hàn công nghiệp: Quy trình, thiết bị, ứng dụng và những yếu tố cần xem xét
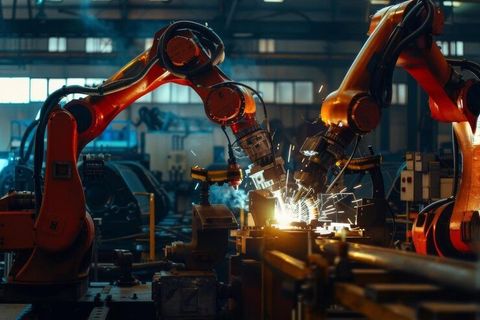
Rô-bốt hàn công nghiệp là hệ thống tự động sử dụng cánh tay cơ khí, bộ điều khiển và thiết bị hàn để nối các chi tiết kim loại theo một quy trình được xác định trước. Công nghệ này được phát triển nhằm đáp ứng nhu cầu sản xuất những sản phẩm có nhiều mối hàn, yêu cầu độ đồng đều và cần kiểm soát chặt chẽ các bước gia công. Ngày nay, rô-bốt hàn được ứng dụng trong sản xuất ô tô, thiết bị xây dựng, máy móc công nghiệp, kết cấu thép và nhiều lĩnh vực chế tạo khác.
Bối cảnh
Rô-bốt hàn công nghiệp là hệ thống tự động sử dụng cánh tay cơ khí, bộ điều khiển và thiết bị hàn để nối các chi tiết kim loại theo một quy trình được xác định trước. Công nghệ này được phát triển nhằm đáp ứng nhu cầu sản xuất những sản phẩm có nhiều mối hàn, yêu cầu độ đồng đều và cần kiểm soát chặt chẽ các bước gia công. Ngày nay, rô-bốt hàn được ứng dụng trong sản xuất ô tô, thiết bị xây dựng, máy móc công nghiệp, kết cấu thép và nhiều lĩnh vực chế tạo khác.
Trước đây, phần lớn công việc hàn được thực hiện thủ công bởi thợ có kỹ năng chuyên môn. Khi quy mô sản xuất mở rộng, các nhà máy bắt đầu ứng dụng thiết bị tự động để thực hiện những chuyển động lặp lại với quỹ đạo được lập trình sẵn. Sự kết hợp giữa công nghệ hàn và hệ thống điều khiển đã tạo điều kiện cho rô-bốt đảm nhận nhiều công đoạn phức tạp hơn.
Một hệ thống rô-bốt hàn công nghiệp thường gồm cánh tay rô-bốt, nguồn điện hàn, mỏ hàn, bộ điều khiển, đồ gá, cảm biến và hàng rào an toàn. Tùy theo thiết kế, hệ thống có thể hoạt động độc lập hoặc tích hợp với băng tải, máy cấp phôi và dây chuyền sản xuất tự động.
Điều quan trọng là rô-bốt không tự động bảo đảm mọi mối hàn đều đạt yêu cầu. Chất lượng thực tế còn phụ thuộc vào vật liệu, phương pháp hàn, cách chuẩn bị bề mặt, thông số vận hành, chương trình điều khiển và khả năng kiểm tra sản phẩm.
Tầm quan trọng
Vai trò trong sản xuất hiện đại
Rô-bốt hàn công nghiệp giúp các nhà máy duy trì chuyển động hàn có tính lặp lại, đặc biệt khi phải xử lý số lượng lớn chi tiết có hình dạng tương tự nhau. Hệ thống có thể thực hiện những đường hàn theo quỹ đạo đã thiết lập, đồng thời duy trì các thông số như tốc độ di chuyển, góc mỏ hàn và khoảng cách làm việc trong phạm vi được kiểm soát.
Đối với ngành sản xuất ô tô, công nghệ này thường được sử dụng để hàn thân xe, khung kim loại và một số bộ phận kết cấu. Trong ngành máy móc, rô-bốt có thể tham gia chế tạo khung máy, vỏ thiết bị, giá đỡ và các cụm chi tiết kim loại.
Lợi ích và những vấn đề cần giải quyết
Việc tự động hóa hàn có thể hỗ trợ doanh nghiệp xử lý một số thách thức phổ biến:
Tính đồng đều: Chương trình điều khiển giúp duy trì quỹ đạo và trình tự hàn giữa các chi tiết tương tự.
Năng suất: Hệ thống có thể làm việc liên tục theo kế hoạch vận hành, tùy thuộc vào thời gian chu kỳ và yêu cầu bảo trì.
An toàn lao động: Rô-bốt có thể thực hiện những thao tác trong khu vực có nhiệt độ cao, tia hồ quang và khói hàn, qua đó hạn chế mức độ tiếp xúc trực tiếp của con người.
Khả năng truy xuất: Một số hệ thống ghi lại thông số hàn, trạng thái thiết bị và dữ liệu sản xuất để phục vụ việc kiểm tra.
Tính linh hoạt: Các hệ thống có cảm biến và chương trình phù hợp có thể điều chỉnh đường hàn khi vị trí chi tiết thay đổi trong phạm vi cho phép.
Tuy nhiên, tự động hóa cũng đặt ra những yêu cầu mới. Nhà máy cần chuẩn bị chi tiết chính xác, thiết kế đồ gá phù hợp, đào tạo nhân viên vận hành và xây dựng quy trình bảo trì. Với sản phẩm có hình dạng thay đổi thường xuyên hoặc số lượng nhỏ, việc lập trình và điều chỉnh hệ thống có thể chiếm nhiều thời gian.
Những đối tượng chịu ảnh hưởng
Công nghệ này liên quan đến nhiều nhóm khác nhau. Người quản lý sản xuất quan tâm đến thời gian chu kỳ và khả năng đáp ứng kế hoạch; kỹ sư tập trung vào thiết kế quy trình, chất lượng và tích hợp thiết bị; người lao động cần hiểu cách vận hành an toàn và xử lý sự cố. Người sử dụng sản phẩm cuối cùng cũng có liên quan vì chất lượng mối hàn ảnh hưởng đến độ bền và khả năng hoạt động của các kết cấu kim loại.
Những cập nhật và xu hướng gần đây
Tích hợp cảm biến và trí tuệ nhân tạo
Một xu hướng đáng chú ý trong giai đoạn 2024–2026 là việc kết hợp rô-bốt hàn với cảm biến, thị giác máy và các phương pháp phân tích dữ liệu. Camera công nghiệp có thể xác định vị trí đường ghép nối, trong khi cảm biến chuyên dụng hỗ trợ phát hiện sự thay đổi của khe hở hoặc vị trí chi tiết.
Một số hệ thống sử dụng thuật toán học máy để phân tích dữ liệu vận hành, hỗ trợ phát hiện dấu hiệu bất thường và nhận diện những điều kiện có thể ảnh hưởng đến chất lượng. Tuy nhiên, hiệu quả phụ thuộc vào dữ liệu, điều kiện môi trường và cách triển khai; trí tuệ nhân tạo không thay thế hoàn toàn việc kiểm tra mối hàn.
Hàn thích ứng và lập trình ngoại tuyến
Trong hàn thích ứng, hệ thống có thể điều chỉnh một số chuyển động hoặc thông số dựa trên tín hiệu cảm biến. Cách tiếp cận này hữu ích khi các chi tiết có sai lệch nhỏ về vị trí hoặc hình dạng.
Lập trình ngoại tuyến cũng được sử dụng ngày càng rộng rãi. Kỹ sư xây dựng mô hình tế bào hàn trên phần mềm mô phỏng, thiết lập quỹ đạo và kiểm tra khả năng va chạm trước khi chuyển chương trình sang thiết bị thực tế. Phương pháp này có thể giảm thời gian ngừng máy dành cho việc lập trình trực tiếp, nhưng vẫn cần xác nhận tại nhà máy.
Kết nối dữ liệu và bảo trì dự đoán
Các rô-bốt hiện đại có thể được kết nối với hệ thống giám sát sản xuất để thu thập dữ liệu về thời gian hoạt động, chu kỳ hàn, cảnh báo và tình trạng thiết bị. Khi dữ liệu được phân tích theo thời gian, bộ phận kỹ thuật có thể nhận biết xu hướng bất thường và lập kế hoạch kiểm tra phù hợp.
Dù vậy, kết nối mạng cũng làm tăng yêu cầu về an ninh mạng, phân quyền truy cập và quản lý phần mềm. Các nhà máy cần kiểm soát việc thay đổi chương trình điều khiển và bảo vệ dữ liệu vận hành khỏi truy cập trái phép.
So sánh các phương pháp hàn phổ biến
Phương pháp | Đặc điểm chính | Ứng dụng thường gặp |
|---|---|---|
Hàn hồ quang bằng dây nóng chảy trong khí bảo vệ | Dây hàn được cấp liên tục và hồ quang tạo nhiệt để nung chảy kim loại | Khung thép, thân xe, kết cấu kim loại |
Hàn điện cực vonfram trong khí bảo vệ | Sử dụng điện cực không nóng chảy, cho phép kiểm soát hồ quang chính xác | Chi tiết mỏng, thép không gỉ, một số hợp kim |
Hàn điểm điện trở | Dòng điện và lực ép tạo mối nối tại các điểm tiếp xúc | Tấm kim loại trong sản xuất ô tô |
Hàn bằng chùm tia la-de | Năng lượng tập trung tạo vùng nóng chảy nhỏ, tùy thuộc vào thiết kế và vật liệu | Chi tiết cần kiểm soát vùng ảnh hưởng nhiệt |
Việc lựa chọn phương pháp phụ thuộc vào loại kim loại, độ dày, hình dạng mối nối, yêu cầu cơ tính và điều kiện sản xuất.
Luật pháp và chính sách
Quy định tại Việt Nam
Hoạt động hàn rô-bốt công nghiệp tại Việt Nam chịu sự điều chỉnh của các quy định về an toàn, vệ sinh lao động, phòng cháy chữa cháy, bảo vệ môi trường và tiêu chuẩn kỹ thuật có liên quan. Doanh nghiệp cần xác định những quy định áp dụng cho loại thiết bị, địa điểm sản xuất và quy trình thực tế của mình.
Luật An toàn, vệ sinh lao động quy định trách nhiệm của người sử dụng lao động trong việc bảo đảm điều kiện làm việc an toàn, đánh giá nguy cơ và tổ chức huấn luyện phù hợp. Khi triển khai rô-bốt hàn, các yêu cầu này cần được xem xét cùng với những nguy cơ như tia hồ quang, bỏng nhiệt, khói hàn, điện giật và chuyển động bất ngờ của cánh tay cơ khí.
Tiêu chuẩn kỹ thuật và an toàn thiết bị
Các tiêu chuẩn quốc tế có thể được sử dụng làm cơ sở tham khảo hoặc áp dụng theo yêu cầu của hợp đồng và quy định liên quan. Một số nhóm tiêu chuẩn đáng chú ý gồm:
ISO 10218 về yêu cầu an toàn đối với rô-bốt công nghiệp và hệ thống rô-bốt.
ISO 13849 về các bộ phận liên quan đến an toàn của hệ thống điều khiển.
ISO 3834 về yêu cầu chất lượng đối với hàn nóng chảy vật liệu kim loại.
ISO 5817 về mức chất lượng đối với các khuyết tật trong mối hàn nóng chảy, tùy phạm vi áp dụng.
Các tiêu chuẩn này có phạm vi khác nhau và không tự động thay thế quy định pháp luật tại Việt Nam. Doanh nghiệp cần xác định phiên bản phù hợp, tình trạng áp dụng và những yêu cầu cụ thể của ngành sản xuất.
Những biện pháp bảo vệ cần xem xét
Một tế bào hàn rô-bốt cần có biện pháp ngăn người tiếp cận vùng nguy hiểm trong lúc thiết bị hoạt động. Tùy thiết kế, các biện pháp có thể bao gồm hàng rào bảo vệ, cửa có khóa liên động, nút dừng khẩn cấp, thiết bị phát hiện sự hiện diện và quy trình cô lập nguồn năng lượng khi bảo trì.
Ngoài ra, hệ thống thông gió và hút khói hàn cần phù hợp với vật liệu và phương pháp sử dụng. Việc đánh giá rủi ro nên được thực hiện khi lắp đặt, thay đổi chương trình, thay đổi đồ gá hoặc tích hợp thêm thiết bị.
Công cụ và tài nguyên
Phần mềm thiết kế và mô phỏng
Phần mềm mô phỏng rô-bốt hỗ trợ xây dựng tế bào hàn, xác định quỹ đạo, đánh giá tầm với và kiểm tra khả năng va chạm. Một số nền tảng được sử dụng trong ngành gồm RobotStudio, RoboDK và các phần mềm mô phỏng tích hợp của nhà sản xuất rô-bốt.
Các công cụ này hỗ trợ chuẩn bị chương trình trước khi vận hành thực tế. Tuy nhiên, mô hình mô phỏng cần phản ánh đúng kích thước thiết bị, đồ gá, chi tiết và các giới hạn chuyển động.
Công cụ theo dõi chất lượng
Nhà máy có thể sử dụng bảng kiểm tra, phần mềm quản lý sản xuất và hệ thống ghi dữ liệu hàn để theo dõi chất lượng. Những thông tin thường được lưu gồm mã chi tiết, chương trình hàn, thông số vận hành, kết quả kiểm tra và lịch sử bảo trì.
Các phương pháp kiểm tra không phá hủy như kiểm tra bằng mắt, siêu âm hoặc chụp ảnh bức xạ có thể được áp dụng tùy theo loại mối hàn và yêu cầu kỹ thuật. Không phải mọi phương pháp đều phù hợp với tất cả vật liệu hoặc hình dạng mối nối.
Nguồn thông tin kỹ thuật
Người đọc có thể tham khảo tài liệu từ Tổ chức Tiêu chuẩn hóa Quốc tế, Tổ chức Lao động Quốc tế và cơ quan quản lý an toàn lao động của Việt Nam. Tài liệu kỹ thuật của nhà sản xuất cũng giúp giải thích giới hạn tải trọng, phạm vi làm việc, phương pháp lập trình và yêu cầu bảo dưỡng.
Khi tìm hiểu thiết bị, những thông số cần chú ý gồm tải trọng cổ tay rô-bốt, tầm với, độ lặp lại, tốc độ chuyển động, khả năng tương thích với nguồn hàn và yêu cầu bảo vệ an toàn. Những thông số này cần được đánh giá trong mối liên hệ với toàn bộ dây chuyền, thay vì xem xét riêng lẻ.
Câu hỏi thường gặp
Rô-bốt hàn công nghiệp hoạt động như thế nào?
Rô-bốt di chuyển mỏ hàn theo chương trình đã thiết lập để tạo mối nối giữa các chi tiết kim loại. Bộ điều khiển phối hợp chuyển động với nguồn hàn và các thiết bị phụ trợ, trong khi cảm biến có thể hỗ trợ định vị hoặc giám sát quá trình.
Rô-bốt hàn công nghiệp sử dụng những phương pháp hàn nào?
Các phương pháp phổ biến gồm hàn hồ quang bằng dây nóng chảy trong khí bảo vệ, hàn điện cực vonfram trong khí bảo vệ, hàn điểm điện trở và hàn bằng chùm tia la-de. Phương pháp phù hợp phụ thuộc vào vật liệu, độ dày và thiết kế mối nối.
Rô-bốt hàn có thể thay thế hoàn toàn thợ hàn không?
Không phải trong mọi trường hợp. Rô-bốt phù hợp với các thao tác có thể chuẩn hóa, trong khi những chi tiết phức tạp, sản phẩm đơn chiếc hoặc môi trường khó tiếp cận vẫn có thể cần con người trực tiếp thực hiện. Nhân viên kỹ thuật cũng giữ vai trò lập trình, giám sát, kiểm tra và bảo trì.
Cần chú ý điều gì khi lắp đặt hệ thống rô-bốt hàn công nghiệp?
Những yếu tố quan trọng gồm loại vật liệu, độ chính xác của chi tiết, phương pháp hàn, tầm với của rô-bốt, thiết kế đồ gá, thông gió, thiết bị bảo vệ và khả năng tích hợp với dây chuyền. Việc đánh giá rủi ro và kiểm tra hệ thống trước khi vận hành cũng rất cần thiết.
Những quy định nào liên quan đến rô-bốt hàn công nghiệp tại Việt Nam?
Các quy định về an toàn, vệ sinh lao động, phòng cháy chữa cháy và môi trường có thể liên quan đến hoạt động hàn. Các tiêu chuẩn về an toàn rô-bốt và chất lượng mối hàn cũng có thể được áp dụng tùy yêu cầu pháp luật, hợp đồng và lĩnh vực sản xuất.
Kết luận
Rô-bốt hàn công nghiệp là công nghệ tự động hóa được sử dụng để thực hiện các mối hàn theo chương trình với mức độ lặp lại có thể kiểm soát. Hiệu quả của hệ thống phụ thuộc vào phương pháp hàn, chất lượng chuẩn bị chi tiết, thiết kế thiết bị, năng lực vận hành và quy trình kiểm tra. Những xu hướng như cảm biến thông minh, mô phỏng ngoại tuyến và phân tích dữ liệu đang mở rộng khả năng ứng dụng của công nghệ này. Việc tuân thủ các yêu cầu an toàn và tiêu chuẩn kỹ thuật vẫn là yếu tố quan trọng trong quá trình triển khai.